
ちょっと、そこ!私は冷間ロール成形ビジネスのサプライヤーです。今日は、冷間ロール成形用の制御システムをプログラムする方法についていくつかの洞察を共有したいと思います。これは、冷間圧延成形作業の効率と品質を左右するプロセスの重要な部分です。


冷間圧延成形の基本を理解する
制御システムのプログラミングに入る前に、冷間圧延成形とは何かを簡単に説明しましょう。冷間ロール成形は、金属(通常はスチール)のストリップを一連のローラーに通し、徐々に望ましい形状に成形するプロセスです。このプロセスはコスト効率が高く、高品質で一貫した製品を生産できるため、建設から自動車に至るまで、さまざまな業界で広く使用されています。
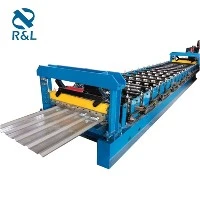
当社は、さまざまなアプリケーションに対応するさまざまな機械を提供しています。瓦製造機、スチールロール成形機、 そして波形屋根シート機械。制御システムのプログラミングに関して、これらのマシンにはそれぞれ独自の要件があります。
冷間ロール成形制御システムのコンポーネント
冷間ロール成形機の制御システムは、通常、いくつかの主要なコンポーネントで構成されています。まず、センサーがあります。これらのセンサーは、金属ストリップの速度、ローラーの位置、材料の厚さなどを測定するために使用されます。このデータは、システムの頭脳のようなコントローラーに送信されます。
コントローラは通常、プログラマブル ロジック コントローラ (PLC) です。センサーからのデータを処理し、アクチュエーターに信号を送信します。アクチュエーターは、ローラーを駆動するモーターやローラーの位置を調整する油圧シリンダーなど、実際に作業を行うデバイスです。
制御システムプログラミングのステップバイステップガイド
1. 要件を定義する
制御システムをプログラミングする最初のステップは、機械に何をさせたいかを明確に定義することです。これには、成形された金属の望ましいプロファイル、生産速度、精度要件などが含まれます。たとえば、を使用している場合、瓦製造機、屋根瓦の正確な形状と寸法を指定する必要があります。
2. 適切なプログラミング言語を選択する
PLC は、ラダー ロジック、ファンクション ブロック図 (FBD)、構造化テキストなどのさまざまなプログラミング言語をサポートしています。ラダー ロジックは理解しやすく、電気回路に似ているため、業界で最も一般的に使用されている言語です。 PLC プログラミングが初めての場合は、ラダー ロジックから始めることをお勧めします。
3. 入力と出力の設定
プログラミング言語を選択したら、PLC の入力と出力を設定する必要があります。入力はセンサーに接続され、出力はアクチュエーターに接続されます。 PLC が正しく通信できるように、各入力および出力にアドレスを割り当てる必要があります。
4. 制御ロジックを書く
次に、制御ロジックを作成します。ここで、センサーからのデータにどのように応答するかを PLC に指示します。たとえば、金属ストリップの動きが速すぎることを速度センサーが検出した場合、PLC はモーターに信号を送信してモーターの速度を下げることができます。条件ステートメント、ループ、その他のプログラミング構造を使用してロジックを作成できます。
5. テストとデバッグ
制御ロジックを作成した後、マシン上でテストする必要があります。小規模なテスト実行から始めて、徐々に実稼働速度を上げてください。マシンのパフォーマンスを監視し、望ましい結果が得られているかどうかを確認します。問題がある場合は、プログラムをデバッグする必要があります。ロジックのエラー、誤った入力/出力の割り当て、センサーやアクチュエーターの問題を探します。
効果的なプログラミングのためのヒント
1. シンプルにする
制御ロジックを複雑にしすぎないでください。プログラムが単純であればあるほど、理解、保守、デバッグが容易になります。モジュール式プログラミング手法を使用して、プログラムをより小さく管理しやすい部分に分割します。
2. エラー処理を使用する
プログラムにエラー処理ルーチンを含めます。たとえば、センサーが故障したりアクチュエータが故障した場合、PLC は問題を検出し、機械を停止したりアラームを送信したりするなどの適切な措置を講じることができる必要があります。
3. プログラムを文書化する
プログラムを文書化することは不可欠です。コードの各セクションの目的、入出力の割り当て、および重要なメモを書き留めます。これにより、将来的に他の技術者がプログラムを理解し、変更することが容易になります。
結論
冷間圧延成形用の制御システムのプログラミングは、やりがいのある作業ですが、やりがいがあります。上記の手順に従い、これらのヒントを念頭に置くことで、冷間圧延成形機の効率的かつ正確な動作を保証する制御システムを作成できます。
冷間ロール成形機をご検討中の場合、または制御システムのプログラミングについてサポートが必要な場合は、当社がお手伝いいたします。当社には、必要なサポートと指導を提供できる経験豊富な技術者のチームがいます。私たちのことに興味があるかどうか瓦製造機、スチールロール成形機、 または波形屋根シート機械、詳しい情報や特定の要件については、お気軽にお問い合わせください。
参考文献
- 『オートメーションおよび制御エンジニアリング ハンドブック』David M. Dobkin 著
- 『ダミーのための PLC プログラミング』 Steve Biegelsen 著